সংবাদ

বাড়ি / খবর / শিল্প সংবাদ / দীর্ঘমেয়াদী পারফরম্যান্সের জন্য কিভাবে সঠিকভাবে স্বয়ংচালিত পাইপ ফিটিং ইনস্টল করবেন?

দীর্ঘমেয়াদী পারফরম্যান্সের জন্য কিভাবে সঠিকভাবে স্বয়ংচালিত পাইপ ফিটিং ইনস্টল করবেন?


ইনস্টল করা হচ্ছে স্বয়ংচালিত পাইপ জিনিসপত্র সঠিকভাবে দীর্ঘমেয়াদী গাড়ির কর্মক্ষমতা, ফুটো প্রতিরোধ, এবং নিরাপত্তা নিশ্চিত করার জন্য একক সবচেয়ে গুরুত্বপূর্ণ ফ্যাক্টর। আপনি গাড়ির ফুয়েল লাইন ফিটিং, গাড়ির পাইপ কাপলিং বা অটো হাইড্রোলিক ফিটিং নিয়ে কাজ করছেন না কেন, অনুপযুক্ত ইনস্টলেশন তরল লিক, চাপ ব্যর্থতা এবং ব্যয়বহুল মেরামতের দিকে পরিচালিত করে। এই নির্দেশিকাটি একটি প্রত্যক্ষ, ব্যবহারিক উত্তর প্রদান করে: উপাদানের সামঞ্জস্য, সঠিক টর্ক এবং সঠিক সিলিং পদ্ধতি অনুসরণ করুন — এবং আপনার ফিটিংগুলি গাড়ির জীবনের জন্য নির্ভরযোগ্যভাবে কাজ করবে।

ডান নির্বাচন থেকে স্বয়ংচালিত পায়ের পাতার মোজাবিশেষ সংযোগকারী থ্রেডের মান এবং চাপের রেটিং বোঝার জন্য, ইনস্টলেশন প্রক্রিয়ার প্রতিটি ধাপ গুরুত্বপূর্ণ। একটি সম্পূর্ণ পেশাদারী ভাঙ্গন জন্য পড়ুন.

কেন স্বয়ংচালিত পাইপ ফিটিংগুলির সঠিক ইনস্টলেশন দীর্ঘমেয়াদী নির্ভরযোগ্যতা নির্ধারণ করে

স্বয়ংচালিত পাইপ সিস্টেমগুলি চাহিদাপূর্ণ পরিস্থিতিতে কাজ করে — উচ্চ চাপ, ব্যাপক তাপমাত্রার ওঠানামা, ধ্রুবক কম্পন, এবং ক্ষয়কারী তরলগুলির সংস্পর্শে। একটি ফিটিং যে আন্ডার-টর্ক করা হয় সময়ের সাথে আলগা হবে; যে একটি অতিরিক্ত টর্কড হয় ক্র্যাক, থ্রেড বিকৃত, বা পুনরুদ্ধারের বাইরে সীল সংকুচিত হবে. স্বয়ংচালিত প্রকৌশলের অধ্যয়নগুলি দেখায় যে 60% এরও বেশি জলবাহী এবং জ্বালানী সিস্টেমের ব্যর্থতা ইনস্টলেশন ত্রুটিগুলির জন্য চিহ্নিত করা যেতে পারে। , বস্তুগত ত্রুটি নয়।

সঠিক পদ্ধতিটি বোঝা — থ্রেড প্রস্তুতি থেকে চূড়ান্ত ফাঁস পরীক্ষার মাধ্যমে — অনুমানকে সরিয়ে দেয় এবং নিশ্চিত করে যে গাড়ির পাইপ কাপলিং এবং স্বয়ংক্রিয় হাইড্রোলিক ফিটিংগুলি যে কার্যকারিতা প্রদান করার জন্য ইঞ্জিনিয়ার করা হয়েছে তা প্রদান করে৷

ইনস্টলেশনের আগে স্বয়ংচালিত পাইপ ফিটিং প্রকারগুলি বোঝা

কোনো ইনস্টলেশন শুরু হওয়ার আগে, সঠিক ফিটিং টাইপ সনাক্ত করা অপরিহার্য। ভুল ফিটিং টাইপ ব্যবহার করা — এমনকি সঠিক মাত্রার সাথেও — অমিল সিলিং ফেস, ক্রস-থ্রেডেড সংযোগ এবং অকাল ব্যর্থতার কারণ হয়।

ফিটিং টাইপ প্রাথমিক আবেদন সিলিং পদ্ধতি সাধারণ চাপ পরিসীমা
কম্প্রেশন ফিটিং জ্বালানী লাইন, ব্রেক লাইন ফেরুল কম্প্রেশন 3,000 পিএসআই পর্যন্ত
ফ্লেয়ার ফিটিং (AN/JIC) উচ্চ কর্মক্ষমতা জ্বালানী, জলবাহী ধাতু থেকে ধাতু 37° বা 45° ফ্লেয়ার 5,000 পর্যন্ত পিএসআই
পুশ-টু-কানেক্ট কম চাপের জ্বালানী, কুল্যান্ট ও-রিং / কোলেট গ্রিপ 150 PSI পর্যন্ত
ব্যাঞ্জো ফিটিং ব্রেক ক্যালিপার, তেল ফিড লাইন ক্রাশ ওয়াশার 2,500 PSI পর্যন্ত
হাইড্রোলিক ORFS ফিটিং স্বয়ংক্রিয় জলবাহী সিস্টেম ও-রিং ফেস সিল 6,000 PSI পর্যন্ত
সাধারণ স্বয়ংচালিত পাইপ ফিটিং প্রকার, অ্যাপ্লিকেশন, এবং যানবাহন সিস্টেমের জন্য চাপ রেটিং।

স্বয়ংচালিত পাইপ ফিটিংগুলির জন্য ধাপে ধাপে ইনস্টলেশন গাইড

একটি কাঠামোগত ইনস্টলেশন ক্রম অনুসরণ করা ফিটিং ব্যর্থতার সবচেয়ে সাধারণ কারণগুলিকে দূর করে। নীচের প্রতিটি ধাপ প্রক্রিয়ার একটি গুরুত্বপূর্ণ নিয়ন্ত্রণ পয়েন্টকে সম্বোধন করে।

ধাপ 1 - সমস্ত উপাদান পরিদর্শন এবং পরিষ্কার করুন

ইনস্টলেশনের আগে, প্রতিটি ফিটিং, টিউব প্রান্ত এবং মিলনের পৃষ্ঠটি দৃশ্যত পরিদর্শন করুন। burrs, ফাটল, জারা, বা থ্রেড ক্ষতি জন্য দেখুন. একটি লিন্ট-মুক্ত কাপড় এবং উপযুক্ত দ্রাবক দিয়ে সমস্ত পৃষ্ঠতল পরিষ্কার করুন ধাতব চিপস, তেলের অবশিষ্টাংশ এবং ধ্বংসাবশেষ অপসারণ করতে - এমনকি মাইক্রোস্কোপিক দূষণ চাপের মধ্যে সীলকে আপস করতে পারে। গাড়ির ফুয়েল লাইন ফিটিংসের জন্য, যাচাই করুন যে টিউবের প্রান্তটি বর্গাকার কাটা হয়েছে এবং লম্বের 0.5 মিমি এর মধ্যে ডিবার করা হয়েছে।

ধাপ 2 - থ্রেড স্ট্যান্ডার্ড এবং সামঞ্জস্য যাচাই করুন

স্বয়ংচালিত পাইপ ফিটিংস বিশ্বব্যাপী বিভিন্ন থ্রেড মান ব্যবহার করে এবং সেগুলি মিশ্রিত করার ফলে ফুটো এবং কাঠামোগত ব্যর্থতা দেখা দেয়। সবচেয়ে সাধারণ মান হল:

  • NPT (ন্যাশনাল পাইপ টেপার) — টেপারড থ্রেড, থ্রেড হস্তক্ষেপ দ্বারা সীল, উত্তর আমেরিকার যানবাহন সাধারণ
  • BSPP / BSPT (ব্রিটিশ স্ট্যান্ডার্ড) - ইউরোপীয় এবং এশিয়ান স্বয়ংচালিত সিস্টেমে ব্যাপকভাবে ব্যবহৃত হয়
  • মেট্রিক (M-সিরিজ) — অধিকাংশ আধুনিক OEM গাড়ির পাইপ কাপলিং-এ স্ট্যান্ডার্ড
  • AN/JIC 37° — কর্মক্ষমতা এবং জলবাহী অ্যাপ্লিকেশন, বিস্তারণ কোণ উপর সীল

কোনো অনিশ্চয়তা থাকলে সমাবেশের আগে একটি থ্রেড পিচ গেজ ব্যবহার করুন। কখনোই ফোর্স-থ্রেড ফিটিং প্রতিরোধ করবেন না — প্রতিরোধ একটি অমিল নির্দেশ করে, আরও টর্কের প্রয়োজন নয়।

ধাপ 3 — সঠিক সিলান্ট বা থ্রেড প্রস্তুতি প্রয়োগ করুন

সিলিং পদ্ধতি সম্পূর্ণরূপে ফিটিং ডিজাইনের উপর নির্ভর করে। ভুল সিলান্ট প্রয়োগ করা — বা ভুলভাবে প্রয়োগ করা — দূষণ এবং মিথ্যা ফুটো পথ প্রবর্তন করে:

  • PTFE থ্রেড টেপ: NPT এবং BSPT টেপারড থ্রেডের জন্য। ঘড়ির কাঁটার দিকে 2-3 মোড়ক প্রয়োগ করুন, অগ্রণী প্রান্ত থেকে 1-2 থ্রেড শুরু করুন। ফ্লেয়ার বা ও-রিং সিল ফিটিং ব্যবহার করবেন না।
  • অ্যানেরোবিক থ্রেড সিলান্ট (Loctite 567 প্রকার): উচ্চ-কম্পন পরিবেশের জন্য। শুধুমাত্র পুরুষ থ্রেডে একটি পাতলা পুঁতি প্রয়োগ করুন। এক ধাপে লকিং এবং সিলিং প্রদান করে।
  • ও-রিং তৈলাক্তকরণ: ORFS এবং পুশ-টু-কানেক্ট ফিটিংগুলির জন্য, ইনস্টলেশনের সময় চিমটি বা ছিঁড়ে যাওয়া রোধ করার জন্য সন্নিবেশের আগে সামঞ্জস্যপূর্ণ সিস্টেম তরল বা পেট্রোলিয়াম জেলি দিয়ে O-রিংটি হালকাভাবে প্রলেপ দিন।
  • কোন সিলান্ট নেই: ফ্লেয়ার এবং মেটাল ফেস সিল ফিটিং নির্ভুলতা-মেশিনযুক্ত পৃষ্ঠের উপর সীল। সিলান্ট যোগ করা একটি পুরুত্ব প্রবর্তন করে যা সঠিক ধাতব যোগাযোগকে বাধা দেয় এবং ফুটো করে।

ধাপ 4 — প্রথমে হাত শক্ত করুন, তারপর নির্দিষ্টকরণে টর্ক করুন

প্রাথমিক থ্রেডিংয়ের জন্য কখনই পাওয়ার টুল ব্যবহার করবেন না। ক্রস-থ্রেডিং ছাড়াই সঠিক থ্রেড এনগেজমেন্ট নিশ্চিত করতে প্রতিটি ফিটিং হাত দিয়ে শুরু করুন। একবার হাতে শক্ত করে, চূড়ান্ত শক্ত করার জন্য একটি টর্ক রেঞ্চ প্রয়োগ করুন। স্বয়ংচালিত হাইড্রোলিক ফিটিংগুলিতে ক্যালিব্রেটেড টর্ক মান ব্যবহার করা অ-আলোচনাযোগ্য নয় যেখানে চাপ চক্র অতিরিক্ত টাইট করা সংযোগগুলিতে ক্লান্তি চাপ তৈরি করে।

মানানসই আকার ইস্পাত ফিটিং টর্ক অ্যালুমিনিয়াম ফিটিং টর্ক নোট
-4 AN/7/16" JIC 10-12 Nm 8-10 Nm জ্বালানী লাইন, তেল ফিড
-6 AN/9/16" JIC 18-20 Nm 14-16 Nm উচ্চ-প্রবাহ জ্বালানী, কুল্যান্ট
-8 AN/3/4" JIC 28-32 Nm 22-26 Nm হাইড্রোলিক, ট্রান্সমিশন
M12 × 1.5 মেট্রিক 20-25 Nm 15-18 Nm OEM ব্রেক, পাওয়ার স্টিয়ারিং
ব্যাঞ্জো বোল্ট এম 10 22-26 Nm প্রতিবার ক্রাশ ওয়াশারগুলি প্রতিস্থাপন করুন
সাধারণ স্বয়ংচালিত পাইপ ফিটিং জন্য রেফারেন্স টর্ক স্পেসিফিকেশন. সর্বদা গাড়ির OEM পরিষেবা ম্যানুয়ালের বিরুদ্ধে যাচাই করুন।

ধাপ 5 - সঠিকভাবে লাইনগুলিকে রুট করুন এবং সমর্থন করুন

স্বয়ংচালিত পায়ের পাতার মোজাবিশেষ সংযোগকারী এবং পাইপ রান অবশ্যই তীক্ষ্ণ বাঁক, গরম পৃষ্ঠের সাথে যোগাযোগ এবং চলমান উপাদানগুলির সংস্পর্শ এড়াতে হবে। অসমর্থিত পাইপ ফিটিং সংযোগ পয়েন্টে কম্পন এবং ক্লান্তি সঞ্চালিত হয় , এমনকি যখন ফিটিং নিজেই সঠিকভাবে ইনস্টল করা হয়েছিল তখন ক্র্যাকিং সৃষ্টি করে। অনমনীয় টিউবিংয়ের জন্য 300 মিমি (12 ইঞ্চি) এবং ফিটিংসের কাছাকাছি নমনীয় পায়ের পাতার মোজাবিশেষের জন্য 150 মিমি (6 ইঞ্চি) ব্যবধানে OEM-স্টাইলের ক্ল্যাম্প বা পি-ক্লিপ ব্যবহার করুন।

ধাপ 6 - পরিষেবাতে ফিরে যাওয়ার আগে চাপ পরীক্ষা করুন

ইনস্টলেশনের পরে, লাইভ লোডের অধীনে সিস্টেম চালানোর আগে সর্বদা একটি চাপ পরীক্ষা করুন। জ্বালানী এবং হাইড্রোলিক সিস্টেমের জন্য, অপারেটিং চাপের 1.5 গুণ চাপ দিন এবং ফুটো সনাক্তকরণ তরল সহ প্রতিটি জয়েন্ট পরিদর্শন করার সময় 5 মিনিট ধরে রাখুন। নিম্ন-চাপের কুল্যান্ট এবং তেল সিস্টেমের জন্য, 10-15 মিনিটের জন্য চলমান অবস্থায় একটি চাক্ষুষ পরিদর্শন হল সর্বনিম্ন গ্রহণযোগ্য পরীক্ষা।

সাধারণ ইনস্টলেশন ভুল যা স্বয়ংচালিত ফিটিং ব্যর্থতার কারণ

এমনকি অভিজ্ঞ প্রযুক্তিবিদরা গাড়ির পাইপ কাপলিং এবং স্বয়ংচালিত পায়ের পাতার মোজাবিশেষ সংযোগকারী ইনস্টল করার সময় বারবার ত্রুটির সম্মুখীন হন। এই ভুলগুলি আগে থেকেই শনাক্ত করা বেশিরভাগ পোস্ট-ইন্সটলেশন ব্যর্থতা প্রতিরোধ করে।

মোটরগাড়ি পাইপ ফিটিং ব্যর্থতার প্রধান কারণ
ওভার-টর্কিং (থ্রেড/সিলের ক্ষতি) 34%
ভুল sealant বা কোন sealant 27%
থ্রেড অমিল/ক্রস-থ্রেডিং 1৮%
কম্পন ক্লান্তি (অপ্রতুল সমর্থন) 13%
উপাদানের অসঙ্গতি 8%
স্বয়ংচালিত পাইপ ফিটিং ব্যর্থতার মূল কারণ বিতরণ. স্বয়ংচালিত রক্ষণাবেক্ষণ শিল্প বিশ্লেষণের উপর ভিত্তি করে।

স্বয়ংচালিত পাইপ ফিটিংগুলির জন্য উপাদান নির্বাচন: যা দীর্ঘস্থায়ী হয়

একটি স্বয়ংচালিত পাইপ ফিটিং এর উপাদান ক্ষয়, চাপ, তাপমাত্রা এবং এটি বহন করা নির্দিষ্ট তরলগুলির প্রতিরোধের নির্ধারণ করে। ভুল উপাদান নির্বাচন করা — এমনকি নিখুঁত ইনস্টলেশন কৌশল সহ — নাটকীয়ভাবে পরিষেবা জীবনকে ছোট করে।

  • স্টেইনলেস স্টিল (304/316): উচ্চ চাপের হাইড্রোলিক লাইন, ব্রেক সিস্টেম এবং উচ্চ আর্দ্রতা বা লবণের এক্সপোজার সহ পরিবেশের জন্য সেরা। আবরণ ছাড়া ক্ষয় প্রতিরোধ করে। গঠন করা কঠিন কিন্তু তাপমাত্রা -50°C থেকে 500°C পর্যন্ত মাত্রা বজায় রাখে।
  • দস্তা কলাই সঙ্গে কার্বন ইস্পাত: মাঝারি পরিবেশে OEM স্বয়ংচালিত পাইপ ফিটিং জন্য স্ট্যান্ডার্ড উপাদান. খরচ-কার্যকর এবং শক্তিশালী, কিন্তু আবরণ গুণমান জারা প্রতিরোধের নির্ধারণ করে। উচ্চ-আর্দ্রতা বা রাস্তা-লবণ পরিবেশে পরিদর্শন প্রয়োজন।
  • অ্যালুমিনিয়াম (6061/6063 খাদ): ওজন-সমালোচনামূলক অ্যাপ্লিকেশনের জন্য পছন্দ করা হয় এবং যেখানে তরল সামঞ্জস্য নিশ্চিত করা হয়। কম ক্লান্তি শক্তির কারণে ব্রেক সিস্টেমের জন্য উপযুক্ত নয়। গ্যালিং প্রতিরোধ করতে কম টর্ক মান প্রয়োজন।
  • পিতল: কুল্যান্ট, বায়ু এবং কিছু জ্বালানী সিস্টেম সহ নিম্ন থেকে মাঝারি চাপ প্রয়োগের জন্য উপযুক্ত। প্রাকৃতিকভাবে জারা-প্রতিরোধী এবং মেশিনে সহজ, কিন্তু উচ্চ-কম্পন বা উচ্চ-চাপ হাইড্রোলিক সার্কিটের জন্য উপযুক্ত নয়।

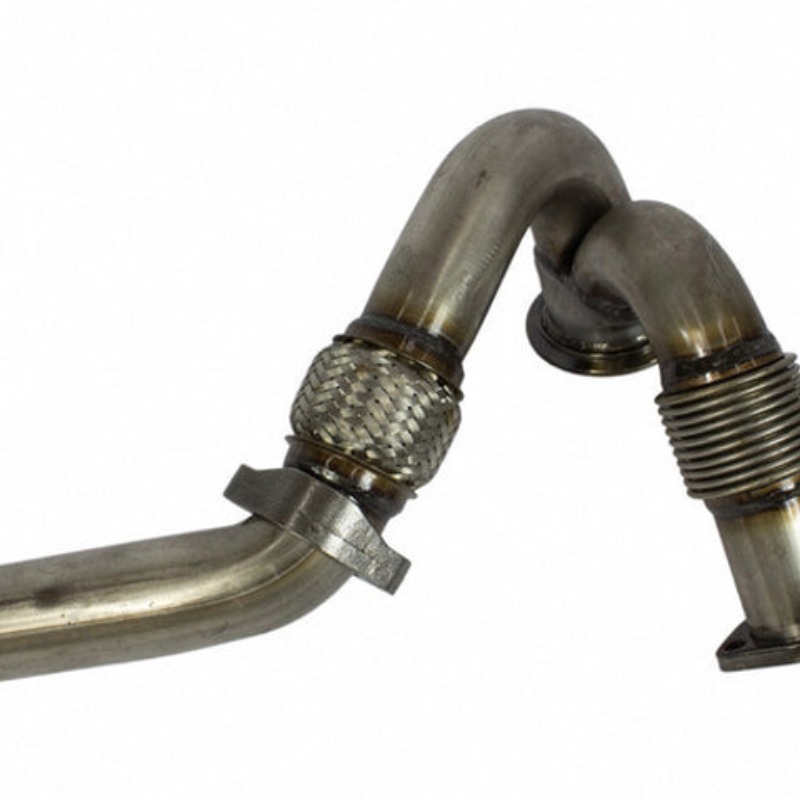
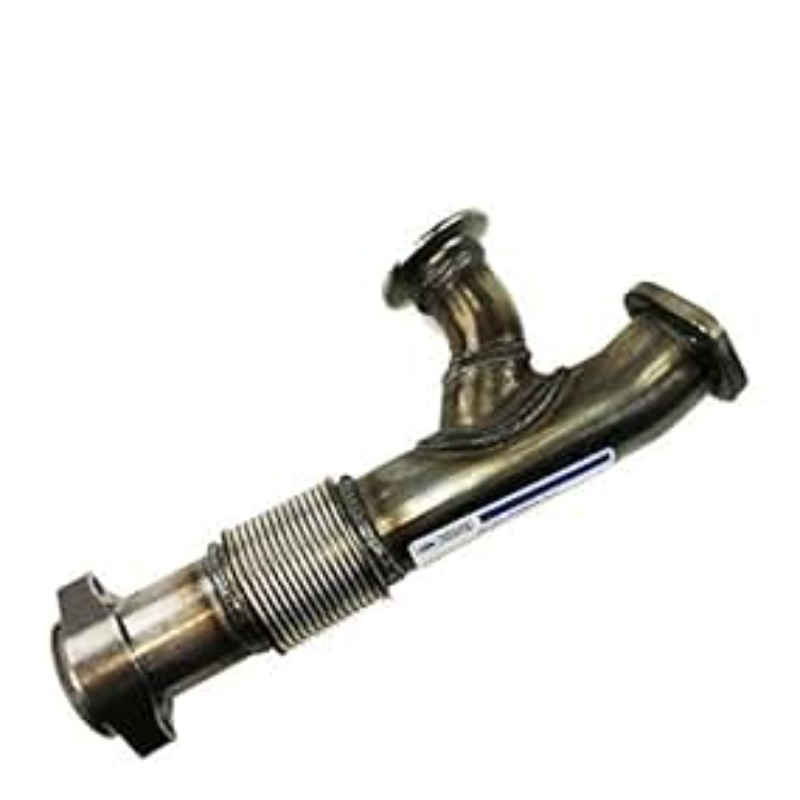
স্বয়ংচালিত ঢেউতোলা পাইপ অ্যাপ্লিকেশনের জন্য - নিষ্কাশন এবং জ্বালানী সিস্টেমে ব্যবহৃত নমনীয় বেলো সহ - উপাদান নির্বাচন অবশ্যই তাপ সাইক্লিং, কম্পনের প্রশস্ততা এবং তরল ব্যাপ্তিযোগ্যতার জন্য দায়ী . এই অ্যাপ্লিকেশনগুলিতে, নির্ভুল উত্পাদন সহনশীলতা উপাদান গ্রেডের মতো গুরুত্বপূর্ণ।

গাড়ির জ্বালানী লাইন ফিটিং: নিরাপদ ইনস্টলেশনের জন্য বিশেষ বিবেচনা

গাড়ির জ্বালানী লাইনের ফিটিং চাপের মধ্যে সহজাতভাবে দাহ্য পদার্থ বহন করে। যে কোনো ইনস্টলেশন ত্রুটি আগুন এবং বিস্ফোরণের ঝুঁকি তৈরি করে। উপরের সাধারণ ইনস্টলেশন পদ্ধতির বাইরে, জ্বালানী লাইন সিস্টেমের অতিরিক্ত সতর্কতা প্রয়োজন।

  1. ফুয়েল সিস্টেমকে সম্পূর্ণভাবে ডিপ্রেসারাইজ করুন কোনো ফিটিং সংযোগ বিচ্ছিন্ন করার আগে। ফুয়েল পাম্প ফিউজ পদ্ধতি বা একটি ডেডিকেটেড ফুয়েল প্রেসার রিলিজ ভালভ ব্যবহার করুন — লাইভ প্রেসারাইজড সিস্টেমে ফিটিংস ঢিলা করবেন না।
  2. জ্বালানী সামঞ্জস্য যাচাই করুন সমাবেশে সমস্ত উপকরণের জন্য। ইথানল-মিশ্রিত জ্বালানী (E10, E15, E85) সোজা গ্যাসোলিনের চেয়ে বেশি আক্রমণাত্মক এবং সময়ের সাথে সাথে নির্দিষ্ট ও-রিং যৌগগুলি (বিশেষ করে এনবিআর রাবার) এবং দস্তা-ধাতুপট্টাবৃত ইস্পাতকে হ্রাস করতে পারে। ইথানল-সামঞ্জস্যপূর্ণ সিস্টেমের জন্য EPDM বা FKM (Viton) ও-রিং ব্যবহার করুন।
  3. ক্রাশ ওয়াশার বা একক-ব্যবহারের ও-রিংগুলি কখনই পুনরায় ব্যবহার করবেন না জ্বালানী সিস্টেমে ব্যাঞ্জো বোল্ট সংযোগ থেকে। এই আইটেমগুলি এক-কালীন কম্প্রেশন সিল করার জন্য ডিজাইন করা হয়েছে এবং পুনঃব্যবহারের পরে ফুটো করা হয়েছে।
  4. একটি জ্বালানী-রেট ফায়ার হাতা ইনস্টল করুন যে কোনো জ্বালানী লাইনে যা একটি নিষ্কাশন উপাদান বা তাপ উৎসের 50mm (2 ইঞ্চি) মধ্যে যায়। তাপের কাছে অরক্ষিত জ্বালানী পায়ের পাতার মোজাবিশেষ ফিটিং প্রান্তে প্রবেশ এবং ক্লান্তি ক্র্যাকিং ত্বরান্বিত করে।
  5. একটি লাইভ ফুয়েল প্রেসার হোল্ড টেস্ট করুন পুনরায় একত্রিত করার পরে: ইঞ্জিনটি চালু করুন, এটিকে অপারেটিং চাপে চালান, তারপর এটি বন্ধ করুন এবং যাচাই করুন যে চাপটি কমপক্ষে 10 মিনিটের জন্য অপারেটিং স্পেকের 80% এর উপরে থাকে। একটি দ্রুত চাপ ড্রপ একটি ফুটো পথ নির্দেশ করে।

স্বয়ংক্রিয় হাইড্রোলিক ফিটিং: উচ্চ-চাপ সিস্টেমের জন্য ইনস্টলেশনের প্রয়োজনীয়তা

পাওয়ার স্টিয়ারিং, ব্রেকিং এবং সাসপেনশন সিস্টেমে ব্যবহৃত স্বয়ংক্রিয় হাইড্রোলিক ফিটিংগুলি যেকোন গাড়ির সবচেয়ে চাহিদাপূর্ণ অবস্থার অধীনে কাজ করে — পাওয়ার স্টিয়ারিং-এ 3,000 PSI পর্যন্ত এবং ABS হাইড্রোলিক সার্কিটে 2,500 PSI পর্যন্ত চাপ। এই সিস্টেমে ব্যর্থতা সরাসরি গাড়ি নিয়ন্ত্রণ প্রভাবিত করে।

হাইড্রোলিক সার্কিটগুলির জন্য নির্দিষ্ট মূল ইনস্টলেশন প্রয়োজনীয়তা:

  • সম্পূর্ণ পরিচ্ছন্নতা বাধ্যতামূলক। 25 মাইক্রনের মতো ছোট কণা সহ হাইড্রোলিক তরল দূষণ ভালভ বডি এবং পাম্প পরিধানের কারণ হয়। সিস্টেমের উপাদানগুলির সাথে সংযোগ করার আগে পরিষ্কার জলবাহী তরল দিয়ে নতুন লাইনগুলি ফ্লাশ করুন৷
  • যেখানেই সম্ভব ওআরএফএস (ও-রিং ফেস সিল) ফিটিং ব্যবহার করুন নতুন জলবাহী ইনস্টলেশনে। ORFS উচ্চ চাপে সবচেয়ে নির্ভরযোগ্য লিক-মুক্ত সংযোগ প্রদান করে এবং শুধুমাত্র থ্রেডেড ডিজাইনের তুলনায় কম্পনের প্রতি অনেক বেশি সহনশীল।
  • বড়করণের অধীনে ও-রিংগুলি পরিদর্শন করুন ইনস্টলেশনের আগে। একটি হাইড্রোলিক সার্কিটে একটি পেঁচানো, নিক করা বা কম আকারের ও-রিং চাপ চক্রের অধীনে থাকবে না।
  • জলবাহী সার্কিট থেকে সমস্ত বায়ু রক্তপাত ফিটিং ইনস্টলেশনের পরে। ব্রেক লাইনে এয়ার পকেট স্পঞ্জি প্যাডেলের অনুভূতি সৃষ্টি করে এবং ব্রেকিং কার্যক্ষমতা 40% পর্যন্ত কমিয়ে দেয়।

মোটরগাড়ি পাইপ ফিটিং জন্য রক্ষণাবেক্ষণ এবং পরিদর্শন সময়সূচী

সঠিক ইনস্টলেশন ভিত্তি; চলমান পরিদর্শন দীর্ঘমেয়াদী কর্মক্ষমতা বজায় রাখে। একটি সক্রিয় রক্ষণাবেক্ষণ সময়সূচী ছোট সমস্যাগুলিকে সিস্টেমের ব্যর্থতা হতে বাধা দেয়।

ব্যবধান পরিদর্শন কর্ম সিস্টেম
প্রতি ৬ মাস অন্তর সমস্ত ফিটিং জয়েন্টগুলিতে দাগ, ছিদ্র, বা ক্ষয় জন্য ভিজ্যুয়াল পরীক্ষা সমস্ত সিস্টেম
প্রতি 2 বছর / 30,000 কিমি জ্বালানী এবং ব্রেক সিস্টেমে রাবারের পায়ের পাতার মোজাবিশেষ বিভাগ এবং ও-রিংগুলি প্রতিস্থাপন করুন জ্বালানী, ব্রেক
প্রতি 4 বছর / 60,000 কিমি সম্পূর্ণ জলবাহী পায়ের পাতার মোজাবিশেষ এবং ফিটিং পরিদর্শন; পৃষ্ঠ ফাটল লক্ষণ যদি প্রতিস্থাপন হাইড্রোলিক, স্টিয়ারিং
কোনো প্রভাব বা দুর্ঘটনার পর ভুলভাবে সাজানো, বাঁকানো, বা সিল করার ক্ষতির জন্য ক্ষতিগ্রস্ত এলাকার সমস্ত জিনিসপত্র পরিদর্শন করুন সমস্ত সিস্টেম
যাত্রীবাহী যানবাহনে স্বয়ংচালিত পাইপ ফিটিং এবং পায়ের পাতার মোজাবিশেষ সংযোগকারীর জন্য প্রস্তাবিত রক্ষণাবেক্ষণের বিরতি।

নিংবো জিয়াতিয়ান অটোমোবাইল পাইপ কো., লিমিটেড সম্পর্কে।

নিংবো জিয়াতিয়ান অটোমোবাইল পাইপ কো., লি. একটি পেশাদার চীন স্বয়ংচালিত পাইপ ফিটিং সরবরাহকারী এবং স্বয়ংচালিত পণ্য প্রস্তুতকারক, ওয়ানহাউ, ঝানকি টাউন, ইইনঝো জেলা, নিংবো সিটিতে অবস্থিত — নিংবো লিউশি বিমানবন্দর থেকে 25 কিলোমিটার এবং নিংবো উপকূলীয় শিল্প অঞ্চল থেকে 5 কিলোমিটার দূরে। কোম্পানিটি নিংবো জিংজিন মেটাল প্রোডাক্ট ফ্যাক্টরির ভিত্তির উপর প্রতিষ্ঠিত হয়েছিল (1995 সালে প্রতিষ্ঠিত) এবং এটি একটি বড় হয়ে উঠেছে স্বয়ংচালিত পাইপ জিনিসপত্র উত্পাদন বিশেষ উচ্চ প্রযুক্তির এন্টারপ্রাইজ , 26,000 বর্গ মিটার কারখানার মেঝে স্থান সহ মোট 32,000 বর্গ মিটার এলাকা জুড়ে।

কোম্পানির উৎপাদন ক্ষমতা অন্তর্ভুক্ত 10টি সিএনসি সম্পূর্ণ স্বয়ংক্রিয় পাইপ বাঁকানোর মেশিন, 2টি বড় আকারের ব্রেজিং ফার্নেস অ্যাসেম্বলি লাইন, 10টি হাইড্রোলিক ইন্টারনাল ফর্মিং মেশিন (প্রসেসিং দৈর্ঘ্য 1.5 মিটার পর্যন্ত, ব্যাস Ø10 থেকে Ø80), একটি 800T হাইড্রোলিক ওয়াটার এক্সপেনশন মেশিন, 4টি সম্পূর্ণ স্বয়ংক্রিয় লেজার ওয়েল্ডার, 4টি ওয়েল্ডিং রোবট, 8টি বড় মাপের মেশিনিং সেন্টার এবং 6টি প্যানাসনিক আর্ক ওয়েল্ডিং মেশিন৷ একটি বিস্তৃত ইন-হাউস পরীক্ষাগার প্রতিটি উত্পাদন পর্যায়ে গুণমান যাচাইকে সমর্থন করে।

জিয়াটিয়ানের পানি সম্প্রসারণের ঢেউতোলা পাইপের যন্ত্রপাতি ও প্রযুক্তি রয়েছে শিল্প-নেতৃস্থানীয় স্তর , ক্রমাগত পণ্য উদ্ভাবন সমর্থন করে একটি ডেডিকেটেড R&D এবং প্রক্রিয়াকরণ কেন্দ্র সহ। সংস্থাটি বিশ্ব-নেতৃস্থানীয় মানের স্বয়ংচালিত বেলো তৈরি করতে প্রতিশ্রুতিবদ্ধ - পণ্য যা সমস্ত অপারেটিং পরিবেশে নির্ভরযোগ্যভাবে সম্পাদন করে এবং স্বয়ংচালিত সরবরাহ শৃঙ্খল জুড়ে অগ্রগতি চালায়।

প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী

প্রশ্ন 1: ইনস্টলেশনের পরে স্বয়ংচালিত পাইপ ফিটিং লিকের সবচেয়ে সাধারণ কারণ কী?

সর্বাধিক সাধারণ কারণ হল ওভার-টর্কিং, যা থ্রেডগুলিকে বিকৃত করে বা পুনরুদ্ধারের বাইরে সিলিং পৃষ্ঠকে চূর্ণ করে। দ্বিতীয় সর্বাধিক ঘন ঘন সমস্যা হল ফিটিংগুলিতে PTFE টেপ বা সিল্যান্ট প্রয়োগ করা যা মেটাল-টু-মেটাল ফ্লেয়ার যোগাযোগে সিল করার জন্য ডিজাইন করা হয়েছে — যোগ করা বেধ সঠিক বসার বাধা দেয় এবং একটি মাইক্রো-লিক পথ তৈরি করে যা চাপ সাইকেল চালানোর ফলে খারাপ হয়ে যায়।

প্রশ্ন 2: পায়ের পাতার মোজাবিশেষ বা লাইন প্রতিস্থাপন করার সময় আমি কি স্বয়ংচালিত পাইপ ফিটিং পুনরায় ব্যবহার করতে পারি?

থ্রেডযুক্ত ফিটিংগুলি ভাল অবস্থায় — বিকৃত থ্রেড ছাড়া, স্কোরযুক্ত সিলিং পৃষ্ঠ বা ক্ষয় — সাধারণত পুনরায় ব্যবহার করা যেতে পারে। যাইহোক, ক্রাশ ওয়াশার, একক-ব্যবহারের ও-রিং এবং কম্প্রেশন ফেরুলগুলি সর্বদা প্রতিস্থাপন করা আবশ্যক। ব্রেক লাইন এবং ফুয়েল ইনজেকশনের মতো নিরাপত্তা-সমালোচনামূলক সিস্টেমে, দৃশ্যমান অবস্থা নির্বিশেষে সমস্ত সিলিং উপাদান প্রতিস্থাপনের দৃঢ়ভাবে সুপারিশ করা হয়।

প্রশ্ন 3: আমি কীভাবে একটি বিদ্যমান স্বয়ংচালিত ফিটিং-এ থ্রেড স্ট্যান্ডার্ড সনাক্ত করতে পারি?

থ্রেড পিচ পরিমাপ করতে একটি থ্রেড পিচ গেজ ব্যবহার করুন (ইম্পেরিয়ালের জন্য প্রতি ইঞ্চিতে থ্রেড, মেট্রিকের জন্য থ্রেড প্রতি মিমি)। টেপারড বনাম সোজা থ্রেডের জন্য, থ্রেড করা অংশের শুরু এবং শেষে উভয়ের বাইরের ব্যাস পরিমাপ করুন — একটি টেপার NPT বা BSPT নির্দেশ করে। সন্দেহ হলে, গাড়ির OEM ওয়ার্কশপ ম্যানুয়ালটি দেখুন, যা সিস্টেমের প্রতিটি পাইপ সংযোগ পয়েন্টের জন্য থ্রেড মান নির্দিষ্ট করে।

Q4: গাড়ির পাইপ কাপলিং এর জন্য AN ফিটিং এবং JIC ফিটিং এর মধ্যে পার্থক্য কি?

AN (আর্মি-নেভি) এবং JIC (জয়েন্ট ইন্ডাস্ট্রি কাউন্সিল) ফিটিং উভয়ই একটি 37-ডিগ্রি ফ্লেয়ার সিলিং অ্যাঙ্গেল ব্যবহার করে এবং বেশিরভাগ আকারে মাত্রিকভাবে অভিন্ন — বেশিরভাগ অ্যাপ্লিকেশনে এগুলি যান্ত্রিকভাবে বিনিময়যোগ্য। প্রাথমিক পার্থক্যটি উত্পাদন সহনশীলতার মানগুলির মধ্যে রয়েছে: AN ফিটিংগুলি কঠোর মহাকাশ সহনশীলতার জন্য উত্পাদিত হয়, যখন JIC ফিটিংগুলি শিল্প মান পূরণ করে। স্বয়ংচালিত জলবাহী এবং জ্বালানী অ্যাপ্লিকেশনের জন্য, JIC- গ্রেড ফিটিং সম্পূর্ণরূপে পর্যাপ্ত কর্মক্ষমতা প্রদান করে।

প্রশ্ন 5: একটি স্বয়ংচালিত পায়ের পাতার মোজাবিশেষ সংযোগকারী ইথানল-মিশ্রিত জ্বালানীর সাথে সামঞ্জস্যপূর্ণ কিনা তা আমি কিভাবে জানব?

ও-রিং বা পায়ের পাতার মোজাবিশেষ উপাদান স্পেসিফিকেশন পরীক্ষা করুন. FKM (Viton) এবং EPDM যৌগগুলি ইথানল-সামঞ্জস্যপূর্ণ এবং E85 এবং সমস্ত নিম্ন ইথানল মিশ্রণের জন্য উপযুক্ত। স্ট্যান্ডার্ড এনবিআর (নাইট্রিল) ও-রিংগুলি পেট্রলকে ভালভাবে প্রতিরোধ করে কিন্তু উচ্চ-ইথানল জ্বালানীতে দ্রুত হ্রাস পায়। ফিটিং বডি ম্যাটেরিয়াল — স্টেইনলেস স্টিল, অ্যালুমিনিয়াম বা পিতল — সাধারণত ইথানল দ্বারা প্রভাবিত হয় না, কিন্তু দস্তা-ধাতুপট্টাবৃত ইস্পাত উচ্চ-ইথানল পরিবেশে সময়ের সাথে সাথে ক্ষয় হতে পারে এবং দীর্ঘমেয়াদী জ্বালানী সার্কিট ইনস্টলেশনে এড়ানো উচিত।