

কিভাবে একটি জ্বালানী ইনজেক্টর লাইন প্রতিস্থাপন?
প্রতিস্থাপন a জ্বালানী ইনজেক্টর লাইন পাঁচটি মূল পদক্ষেপ জড়িত: সঠিক প্রতিস্থাপন লাইনের স্পেসিফিকেশন নিশ্চিত করুন, অবশিষ্ট জ্বালানী সিস্টেমের চাপ উপশম করুন, সঠিক আকারের রেঞ্চ ব্যবহার করে পাম্প/কমন-রেল প্রান্তে এবং ইনজেক্টর প্রান্তে পুরানো লাইন সংযোগ বিচ্ছিন্ন করুন, নির্দিষ্ট মান পর্যন্ত ইউনিয়ন নাট টর্ক করার আগে হাতে নতুন লাইন ইনস্টল করুন, এবং বাকি ইঞ্জিন লিক হওয়ার পরে প্রতিটি সংযোগ পরীক্ষা করুন। কারণ ক জ্বালানী ইনজেক্টর লাইন (এটিকে একটি উচ্চ-চাপ ফুয়েল ইনজেকশন পাইপও বলা হয়) চরম, দ্রুত সাইক্লিং চাপের অধীনে কাজ করে, সঠিক চাপের রেটিং, ব্যাস, দৈর্ঘ্য এবং মূল লাইনের বাঁক জ্যামিতির সাথে মিলে যাওয়া অন্যান্য স্বয়ংচালিত টিউবিংয়ের চেয়ে অনেক বেশি গুরুত্বপূর্ণ। এই নির্দেশিকাটি সাধারণ ধরনের ফুয়েল ইনজেক্টর লাইনের মধ্য দিয়ে চলে, সেগুলি কীভাবে তৈরি করা হয়, প্রতিটি প্রকার কোথায় ব্যবহার করা হয়, লাইন কনফিগারেশনগুলির মধ্যে একটি বিশদ তুলনা, একটি সম্পূর্ণ প্রতিস্থাপন এবং রক্ষণাবেক্ষণ পদ্ধতি এবং সাধারণ প্রশ্নের উত্তর, প্রযুক্তিবিদ, ফ্লিট অপারেটর এবং যন্ত্রাংশ ক্রেতাদের একটি নিরাপদ, সঠিক প্রতিস্থাপন সম্পূর্ণ করার জন্য প্রয়োজনীয় ব্যবহারিক বিশদ প্রদান করে৷
ফুয়েল ইনজেক্টর লাইনের সাধারণ প্রকার এবং তাদের বৈশিষ্ট্য
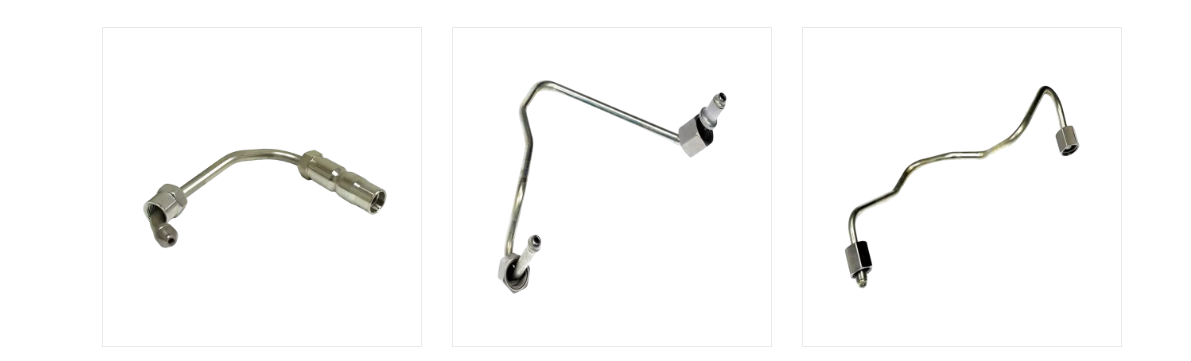
প্রতিটি ফুয়েল ইনজেক্টর লাইন একইভাবে দেখায় বা সঞ্চালন করে না। সঠিক টাইপ নির্ভর করে এটি যে ফুয়েল ইনজেকশন সিস্টেমটি পরিবেশন করে, এটির চাপ সহ্য করতে হবে এবং ইঞ্জিন বে কতটা রাউটিং নমনীয়তা দেয় তার উপর। নীচের কার্ডগুলি একটি প্রতিস্থাপন লাইন সোর্স করার সময় সাধারণত যে কনফিগারেশনগুলির সম্মুখীন হয় তার রূপরেখা দেয়৷
সাধারণ রেল উচ্চ-চাপ লাইন
একটি কঠোর ইস্পাত লাইন যা সাধারণ রেলকে একটি পৃথক ইনজেক্টরের সাথে সংযুক্ত করে, আধুনিক ডিজেল সাধারণ রেল ব্যবস্থায় ব্যবহৃত খুব উচ্চ, দ্রুত স্পন্দিত চাপ সহ্য করার জন্য নির্মিত।
ইনলাইন পাম্প ইনজেক্টর লাইন
একটি স্বতন্ত্র কঠোর ইস্পাত পাইপ যান্ত্রিক ইনলাইন ইনজেকশন পাম্প থেকে সরাসরি একটি ইনজেক্টরে চলে, সাধারণ রেল ছাড়াই পুরানো ডিজেল ইঞ্জিন ডিজাইনের আদর্শ।
ঢেউতোলা নমনীয় জ্বালানী লাইন
একটি নমনীয় ঢেউতোলা পাইপ সাধারণত নিম্ন-চাপ সরবরাহ বা রিটার্ন সার্কিটে ব্যবহৃত হয়, যেখানে এর ফ্লেক্স করার ক্ষমতা ইঞ্জিনের গতিবিধি এবং কম্পনকে সামঞ্জস্য করে।
কাস্টম CNC- বাঁক প্রতিস্থাপন লাইন
একটি নির্দিষ্ট ইঞ্জিনের ত্রিমাত্রিক রাউটিং এর সাথে মেলে একটি লাইন বাঁকানো, যখন একটি পুরানো বা কম সাধারণ ইঞ্জিনের জন্য সরাসরি অফ-দ্য-শেল্ফ প্রতিস্থাপন অংশ উপলব্ধ না হলে উত্পাদিত হয়।
নিম্ন-চাপ সরবরাহ / রিটার্ন লাইন
ট্যাঙ্ক থেকে পাম্পে জ্বালানি বহন করে বা অতিরিক্ত জ্বালানি ট্যাঙ্কে ফেরত দেয়, ইনজেক্টর-সাইড হাই-প্রেশার লাইনের তুলনায় অনেক কম চাপে কাজ করে।
ফুয়েল ইঞ্জেক্টর লাইনগুলি তাদের পরিবেশন করা ফুয়েল ইনজেকশন সিস্টেমের উপর নির্ভর করে একটি খুব নির্দিষ্ট চাপ খাম সহ্য করার জন্য ইঞ্জিনিয়ার করা হয়। পুরানো যান্ত্রিক ইনলাইন পাম্প সিস্টেমগুলি সাধারণত আধুনিক সাধারণ রেল সিস্টেমের তুলনায় অর্থপূর্ণভাবে কম পিক চাপে কাজ করে। বিশেষ করে ডিজেল সাধারণ রেল স্থাপত্য পরমাণুকরণ উন্নত করতে এবং নির্গমন কমাতে পরপর ইঞ্জিন প্রজন্মের উপর ইনজেকশন চাপকে ঊর্ধ্বমুখী করেছে। কারণ সঠিক প্রতিস্থাপন লাইনটি অবশ্যই সিস্টেমের সর্বোচ্চ অপারেটিং চাপের জন্য রেট করা আবশ্যক, এই চাপের বর্ণালীতে একটি প্রদত্ত ইঞ্জিন কোথায় বসে তা বোঝা একটি প্রতিস্থাপনের অংশ অর্ডার করার আগে একটি গুরুত্বপূর্ণ প্রথম পদক্ষেপ। নীচের গেজটি একটি সাধারণ 0 থেকে 250 এমপিএ রেফারেন্স স্কেলের মধ্যে আধুনিক ডিজেল সাধারণ রেল সিস্টেমগুলির জন্য একটি আনুমানিক অবস্থান চিত্রিত করে।
গেজ সুই স্কেলের উপরের অংশের মধ্যে বসে, এটি ব্যাপকভাবে উল্লেখিত বিন্দুকে প্রতিফলিত করে যে আধুনিক ডিজেল সাধারণ রেল সিস্টেমগুলি সাধারণত 200 MPa-এর বেশি চাপে কাজ করে। এটি পুরানো যান্ত্রিক ইনলাইন ইনজেকশন পাম্প সিস্টেমের সাথে যুক্ত চাপের পরিসরের চেয়ে অর্থপূর্ণভাবে বেশি, যা সাধারণত একই স্কেলের নিম্ন এবং মাঝারি অংশে পড়ে। যে কেউ একটি প্রতিস্থাপন জ্বালানী ইনজেক্টর লাইন সোর্স করে তার জন্য ব্যবহারিক প্রভাব সোজা: একটি পুরানো, নিম্ন-চাপ সিস্টেমের জন্য রেট করা একটি লাইন কখনই একটি আধুনিক সাধারণ রেল ইঞ্জিনে প্রতিস্থাপিত করা উচিত নয়, এমনকি যদি ভৌত মাত্রা একই রকম দেখা যায়। নির্মাতারা এই চাপের প্রয়োজনীয়তাকে প্রাথমিকভাবে উপাদান নির্বাচনের মাধ্যমে এবং পরবর্তী বিভাগে বর্ণিত ঠান্ডা-কাজ প্রক্রিয়ার মাধ্যমে সমাধান করে, সাধারণ টিউবিংয়ের উপর কেবল একটি মোটা প্রাচীর ব্যবহার করার পরিবর্তে। এটি লক্ষণীয় যে কোনও নির্দিষ্ট ইঞ্জিন মডেলের জন্য সঠিক সর্বোচ্চ চাপ সর্বদা ইঞ্জিন প্রস্তুতকারকের নিজস্ব স্পেসিফিকেশনের বিপরীতে নিশ্চিত হওয়া উচিত, এইরকম একটি সাধারণ রেফারেন্স স্কেল থেকে অনুমান না করে। একই নির্মাতার বিভিন্ন ইঞ্জিন প্রজন্মও বিভিন্ন চাপ স্তরে কাজ করতে পারে কারণ নির্গমন এবং কর্মক্ষমতা প্রয়োজনীয়তা সময়ের সাথে বিকশিত হয়। ফুয়েল ইনজেক্টর লাইন প্রতিস্থাপন একটি এক-আকার-ফিট-সমস্ত কাজ নয়, এবং কেন ইঞ্জিন ভেরিয়েন্টের সাথে সঠিক স্পেসিফিকেশনের সাথে মিলিত হওয়া শুধুমাত্র রুক্ষ শারীরিক চেহারা দ্বারা মেলানোর চেয়ে বেশি গুরুত্বপূর্ণ। ইঞ্জিন মডেলের বিস্তৃত পরিসর পরিচালনা করে এমন কর্মশালার জন্য, সিস্টেমের ধরন অনুসারে সাধারণ চাপের রেঞ্জের জন্য একটি রেফারেন্স চার্ট রাখা একটি আন্ডার-রেটেড লাইন ইনস্টল করার ঝুঁকি কমাতে পারে। যেহেতু রেট করা চাপের খামের নীচে কাজ করা একটি লাইন আগে থেকে সুস্পষ্ট সতর্কতা চিহ্ন ছাড়া ব্যর্থ হতে পারে, এই স্পেসিফিকেশন চেকটিকে সাধারণত ঐচ্ছিক আনুষ্ঠানিকতার পরিবর্তে একটি নিরাপত্তা-প্রাসঙ্গিক পদক্ষেপ হিসাবে বিবেচনা করা হয়। এই চাপের প্রেক্ষাপট পর্যালোচনা করলে তা ব্যাখ্যা করতেও সাহায্য করে যে কেন ফুয়েল ইনজেক্টর লাইনগুলি, অন্যান্য অনেক স্বয়ংচালিত পাইপ ফিটিংগুলির বিপরীতে, একটি একক সর্বজনীন নকশার পরিবর্তে তুলনামূলকভাবে টাইট সহনশীলতা এবং উত্সর্গীকৃত চাপ শ্রেণিতে তৈরি করা হয়।
সঠিক ফুয়েল ইনজেক্টর লাইনটি অবশ্যই ইঞ্জিনের নির্দিষ্ট চাপ শ্রেণীর জন্য রেট দিতে হবে, যেহেতু একটি আধুনিক সাধারণ রেল ব্যবস্থায় একটি নিম্ন-চাপের লাইন প্রতিস্থাপন করা ব্যর্থতার কারণ হতে পারে।
ফুয়েল ইনজেক্টর লাইনগুলি কীভাবে তৈরি করা হয়: উপাদান, কাঠামো এবং কাজের নীতি
একটি ফুয়েল ইনজেক্টর লাইন টিউবিংয়ের একটি সাধারণ দৈর্ঘ্যের চেয়ে বেশি। এটি সাধারণত বিশেষভাবে নির্বাচিত উচ্চ-শক্তি, কম-মিশ্র ধাতুর ইস্পাত টিউবিং থেকে তৈরি করা হয়, তারপর তাপ-চিকিত্সা করা হয় এর ভিত্তি ফলন শক্তি বাড়াতে। অনেক উচ্চ-চাপ লাইন অটোফ্রেটেজ নামে পরিচিত একটি অতিরিক্ত ঠান্ডা-কার্যকর প্রক্রিয়ার মধ্য দিয়ে যায়, যেখানে টিউবটি নিয়ন্ত্রিত অভ্যন্তরীণ চাপের শিকার হয় যা ভিতরের দেয়ালের সামান্য প্লাস্টিকের বিকৃতি ঘটায়। একবার সেই চাপটি প্রকাশ হয়ে গেলে, ভিতরের প্রাচীরটি অবশিষ্ট সংকোচনশীল চাপের একটি স্তর ধরে রাখে যা উপাদানটিতে কোনও নেট প্রসার্য চাপ তৈরি হওয়ার আগে অপারেটিং চাপের মাধ্যমে অবশ্যই কাটিয়ে উঠতে হবে, যা অর্থপূর্ণভাবে ক্লান্তি প্রতিরোধ এবং বিস্ফোরিত চাপকে উন্নত করে। নির্ভুলতা CNC টিউব-বেন্ডিং ইকুইপমেন্টগুলি তারপরে একটি নির্দিষ্ট ইঞ্জিনের জন্য প্রয়োজনীয় ত্রি-মাত্রিক জ্যামিতিতে সমাপ্ত রেখাকে আকৃতি দিতে ব্যবহৃত হয়, যেহেতু একটি অমিল বাঁক ব্যাসার্ধ লাইন বরাবর ভুল বিন্দুতে চাপকে কেন্দ্রীভূত করতে পারে। নীচের সারণীটি সাধারণত একটি নমনীয় ঢেউতোলা রেখার তুলনায় একটি কঠোর উচ্চ-চাপ লাইনে পাওয়া কাঠামোগত উপাদানগুলির সংক্ষিপ্ত বিবরণ দেয়।
অনমনীয় উচ্চ-চাপ লাইনের গঠন
| নমনীয় ঢেউতোলা লাইন গঠন
|
একটি ফুয়েল ইনজেক্টর লাইনের ক্লান্তি প্রতিরোধ ক্ষমতা মূলত প্রাচীরের বেধের পরিবর্তে ইস্পাত টিউবিং কীভাবে প্রক্রিয়া করা হয় তা দ্বারা নির্ধারিত হয়। প্রতিটি ইনজেকশন ইভেন্ট থেকে বারবার উচ্চ-চাপের ডালগুলি টিউবের ভিতরের দেয়ালে চক্রীয় চাপ সৃষ্টি করে, যেখানে সময়ের সাথে সাথে ক্লান্তি ফাটল হওয়ার সম্ভাবনা বেশি থাকে। তাপ চিকিত্সা ইস্পাতের ভিত্তি শক্তি উন্নত করতে পারে, তবে আরও ঠান্ডা-কাজকারী অটোফ্রেটেজ প্রক্রিয়া বিশেষভাবে এই চক্রীয় চাপ প্রতিরোধ করতে ব্যবহৃত হয়। নীচের চার্টটি স্ট্যান্ডার্ড টিউবিং, হিট-ট্রিটেড টিউবিং এবং অটোফ্রেটেজ-ট্রিটেড টিউবিংয়ের তুলনা করে একটি দৃষ্টান্তমূলক আপেক্ষিক ক্লান্তি জীবন সূচক উপস্থাপন করে।
চার্ট দেখায়, অতিরিক্ত প্রক্রিয়াকরণ ছাড়াই স্ট্যান্ডার্ড স্টিলের টিউবিং এই চিত্রটিতে বেসলাইন আপেক্ষিক ক্লান্তি জীবন সূচক হিসাবে সেট করা হয়েছে। তাপ-চিকিত্সা করা টিউবিং বেসলাইনের উপর একটি মাঝারি উন্নতি দেখায়, সাধারণ প্রকৌশল নীতির সাথে সামঞ্জস্যপূর্ণ যে তাপ চিকিত্সা বেস ফলনের শক্তি বাড়ায় এবং তাই ক্লান্তি ক্ষতি জমা হওয়ার আগে একটি টিউব সহ্য করতে পারে এমন চাপের মাত্রা বাড়ায়। অটোফ্রেটেজ-চিকিত্সা করা টিউবিং এই দৃষ্টান্তমূলক তুলনার তিনটি বিভাগের মধ্যে সবচেয়ে বড় উন্নতি দেখায়, যা এই ঠান্ডা-কাজ করার প্রক্রিয়াটি সাধারণ-উদ্দেশ্য ইস্পাত টিউবিংয়ের পরিবর্তে উচ্চ-চাপের জ্বালানী ইনজেক্টর লাইন উত্পাদনের সাথে কেন বিশেষভাবে যুক্ত তার সাথে সারিবদ্ধ করে। এই উন্নতির পেছনের প্রক্রিয়াটি হল যে অটোফ্রেটেজের পরে ভিতরের প্রাচীরে অবশিষ্ট সংকোচনমূলক স্ট্রেসগুলিকে প্রথমে অপারেটিং টেনসিল স্ট্রেসকে কাটিয়ে উঠতে হবে কোনও নেট টেনসিল স্ট্রেস তৈরি হওয়ার আগে, কার্যকরভাবে ব্যবহারিক ক্লান্তি থ্রেশহোল্ডকে বাড়িয়ে তুলতে হবে। এটি ইঞ্জেক্টর লাইনের জন্য বিশেষভাবে প্রাসঙ্গিক কারণ তারা একটি ইঞ্জিনের অপারেটিং লাইফের উপর খুব বেশি সংখ্যক চাপ চক্র অনুভব করে, এমনকি ক্লান্তি প্রতিরোধের একটি মাঝারি উন্নতিকে ক্রমবর্ধমান পরিভাষায় অর্থবহ করে। এই চার্টটিকে একটি নির্দিষ্ট পরিষেবা জীবন চিত্রের গ্যারান্টির পরিবর্তে একটি দৃষ্টান্তমূলক আপেক্ষিক তুলনা হিসাবে বিবেচনা করা মূল্যবান, যেহেতু প্রকৃত ক্লান্তি কার্যকারিতা টিউবের ব্যাস, প্রাচীরের বেধ, মোড়ের ব্যাসার্ধ এবং ইনস্টলেশনের গুণমানের উপরও নির্ভর করে। উপরে বর্ণিত অন্তর্নিহিত পদার্থ বিজ্ঞানের উপর ভিত্তি করে একটি সঠিকভাবে তৈরি এবং সঠিকভাবে ইনস্টল করা অটোফ্রেটেজ-চিকিত্সা লাইন সাধারণত একই অপারেটিং অবস্থার অধীনে অনুরূপ মাত্রার একটি স্ট্যান্ডার্ড টিউবকে ছাড়িয়ে যাবে বলে আশা করা হয়। একটি বিশেষ ফুয়েল ইনজেক্টর পাইপ প্রস্তুতকারক সাধারণত এই প্রক্রিয়াকরণ ধাপটিকে ঐচ্ছিক আপগ্রেডের পরিবর্তে উৎপাদনের একটি মূল অংশ হিসাবে বিবেচনা করে। ক্রেতা এবং ওয়ার্কশপ সোর্সিং প্রতিস্থাপন লাইনের জন্য, একটি সরবরাহকারী উচ্চ-চাপ লাইনে এই ধরনের প্রক্রিয়াকরণ প্রয়োগ করে তা নিশ্চিত করা একটি প্রাসঙ্গিক প্রশ্ন হতে পারে, লাইনের মৌলিক মাত্রিক স্পেসিফিকেশন থেকে আলাদা। এই ম্যানুফ্যাকচারিং বিশদটি বোঝার ফলে একটি সাধারণ ইস্পাত টিউব, এমনকি বাইরের মাত্রার সাথে মিলে যাওয়া একটি উচ্চ-চাপ প্রয়োগে উদ্দেশ্য-নির্মিত জ্বালানী ইনজেক্টর লাইনের জন্য উপযুক্ত বিকল্প হিসাবে বিবেচিত হয় না কেন তা ব্যাখ্যা করতে সহায়তা করে।
অটোফ্রেটেজ কোল্ড-ওয়ার্কিং এবং নির্ভুল সিএনসি নমন যা একটি উদ্দেশ্য-নির্মিত জ্বালানী ইনজেক্টর লাইনের ক্লান্তি প্রতিরোধের ক্ষমতা দেয়, যে কারণে একটি জেনেরিক স্টিল টিউব একটি উপযুক্ত বিকল্প নয়।
ফুয়েল ইনজেক্টর লাইনের জন্য আবেদনের পরিস্থিতি এবং মূল নির্বাচনের মানদণ্ড
ফুয়েল ইনজেক্টর লাইনগুলি বিস্তৃত ডিজেল এবং সরাসরি-ইনজেকশন অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয়। সাধারণ রেল ব্যবস্থা সহ যাত্রীবাহী এবং হালকা-ট্রাক ডিজেল ইঞ্জিনগুলি শক্তভাবে প্যাকেজ করা ইঞ্জিন উপসাগরের মধ্য দিয়ে চলাচল করা সংক্ষিপ্ত, অবিকল বাঁকানো উচ্চ-চাপ লাইনের উপর নির্ভর করে। ভারী-শুল্ক ট্রাক এবং কৃষি ডিজেল ইঞ্জিনগুলি একটি বড় সিলিন্ডারের মাথা জুড়ে অবস্থিত ইনজেক্টরগুলিতে পৌঁছানোর জন্য আরও জটিল বাঁক জ্যামিতি সহ দীর্ঘ লাইন ব্যবহার করে। সামুদ্রিক ডিজেল ইঞ্জিন এবং শিল্প জেনারেটর সেটগুলি মাঝে মাঝে স্বয়ংচালিত ব্যবহারের পরিবর্তে ক্রমাগত শুল্ক চক্রের জন্য রেট করা বড়-ব্যাসের লাইনগুলি ব্যবহার করে। গ্যাসোলিন ডাইরেক্ট-ইনজেকশন সিস্টেমগুলিও ডেডিকেটেড উচ্চ-চাপ লাইন ব্যবহার করে, যদিও সাধারণত ডিজেল সাধারণ রেল সিস্টেমের তুলনায় কম সর্বোচ্চ চাপে।
একটি প্রতিস্থাপন ফুয়েল ইনজেক্টর লাইন নির্বাচন বা সোর্স করার সময়, ক্রেতারা সাধারণত একটি প্রস্তুতকারক বা সরবরাহকারীর সাথে অর্ডার দেওয়ার আগে একটি সামঞ্জস্যপূর্ণ মানদণ্ডের মাধ্যমে কাজ করে:
- লাইনের চাপের রেটিং কি ইঞ্জিন সিস্টেমের সর্বোচ্চ অপারেটিং চাপকে পূরণ করে বা অতিক্রম করে?
- বাইরের ব্যাস এবং প্রাচীর বেধ মূল সরঞ্জাম স্পেসিফিকেশন মেলে?
- বাঁক জ্যামিতি এবং সামগ্রিক দৈর্ঘ্য সঠিকভাবে মূল রাউটিং পুনরুত্পাদন করে?
- পাম্প এবং ইনজেক্টর পোর্টের সাথে সংযোগ করা শেষ জিনিসপত্র এবং সিলিং শঙ্কু কোণ কি মেলে?
- টিউবিং উপাদান এবং প্রক্রিয়াকরণ (তাপ চিকিত্সা, অটোফ্রেটেজ) কি উচ্চ-চাপের শুল্কের সাথে সামঞ্জস্যপূর্ণ?
- প্রস্তুতকারক বা পাইকার বিক্রেতা কি বহরের বা মাল্টি-ইউনিট প্রয়োজনের জন্য সামঞ্জস্যপূর্ণ মাত্রিক নির্ভুলতার সাথে পুনরাবৃত্তি আদেশ সমর্থন করতে পারে?
ফুয়েল ইনজেক্টর লাইন ইঞ্জিন অপারেশনের সময় একটি ধ্রুবক, স্থির চাপ অনুভব করে না; পরিবর্তে, প্রতিটি ইনজেকশন ইভেন্ট ইনজেক্টর খোলা এবং বন্ধ করার সাথে সাথে চাপ দ্রুত ওঠানামা করে। এই স্পন্দন প্যাটার্নটি সাধারণ ইঞ্জিনের গতিতে প্রতি সেকেন্ডে বহুবার পুনরাবৃত্তি হয়, লাইন এবং এর শেষ ফিটিংগুলিতে বারবার স্ট্রেস চক্র স্থাপন করে। প্রতিটি স্পন্দনের সময় পৌঁছানো সর্বোচ্চ চাপের পরিবর্তে শুধুমাত্র গড় অপারেটিং চাপের জন্য রেট করা একটি লাইন নির্বাচন করা একটি অর্থপূর্ণভাবে হ্রাস করা নিরাপত্তা মার্জিন ছেড়ে দেবে। ইঞ্জেকশন সিস্টেম ডিজাইন পর্যালোচনাকারী ইঞ্জিনিয়াররা লাইন বরাবর বাস্তব অপারেটিং অবস্থা বোঝার জন্য সাধারণত চাপ স্পন্দন আকৃতি দেখেন, শুধুমাত্র একটি একক শিখর সংখ্যা নয়। নীচের এলাকার চার্টটি প্রসঙ্গের জন্য একটি ইনজেকশন চক্রের উপর একটি চিত্রিত চাপ স্পন্দন প্যাটার্ন উপস্থাপন করে।
ছায়াযুক্ত এলাকার চার্ট ইনজেকশন ইভেন্টের সময়ই চাপ দ্রুত বৃদ্ধি পায়, এটি সংক্ষিপ্ত সময়কে প্রতিফলিত করে যখন পিক সিস্টেমের চাপে ইনজেক্টর অগ্রভাগের মাধ্যমে জ্বালানি জোর করা হয়। এই ইনজেকশন উইন্ডোর বাইরে, লাইনের চাপ সাধারণ রেল বা পাম্পের হোল্ডিং চাপের সাথে যুক্ত তুলনামূলকভাবে স্থির বেসলাইনের দিকে স্থির হয়। ইঞ্জিন চলার সময় এই প্যাটার্নটি ক্রমাগত পুনরাবৃত্তি হয়, যার অর্থ ইনজেক্টর লাইন স্বাভাবিক অপারেটিং ঘন্টার মধ্যে এই চাপ চক্রগুলির একটি খুব বেশি সংখ্যার অভিজ্ঞতা লাভ করে। এই স্পন্দন প্যাটার্নের ব্যবহারিক তাৎপর্য হল যে লাইনের রেট করা চাপের স্পেসিফিকেশনকে প্রতিটি পালসের সর্বোচ্চের জন্য অ্যাকাউন্ট করতে হবে, শুধুমাত্র চক্র জুড়ে একটি গড় চাপ নয়। এটিও এর একটি অংশ কেন ক্লান্তি প্রতিরোধ, যা পূর্ববর্তী বিভাগে আলোচনা করা হয়েছে, বিশেষভাবে ফুয়েল ইনজেক্টর লাইনের জন্য একটি গুরুত্বপূর্ণ নকশা বিবেচনা, যেহেতু লাইনটি মূলত একটি একক স্থির চাপের পরিবর্তে একটি অবিচ্ছিন্ন চক্রীয় লোডিং প্যাটার্নের অধীন। ইঞ্জিনের গতি এবং লোডের তারতম্যও এই স্পন্দন প্যাটার্নের ফ্রিকোয়েন্সি এবং কিছুটা আকার পরিবর্তন করে, যেহেতু ইনজেকশনের সময় এবং সময়কাল জ্বালানীর প্রয়োজনীয়তার সাথে সামঞ্জস্য করে। ইঞ্জিনের প্রত্যাশিত পরিষেবা ব্যবধানে এই স্পন্দন প্যাটার্নকে সহ্য করার জন্য একটি লাইন সঠিকভাবে রেট করা এবং তার উদ্দেশ্যযুক্ত চাপ শ্রেণীর জন্য প্রক্রিয়া করা হয়েছে। যদি একটি লাইন কম-নির্দিষ্ট করা হয় বা বয়স বা একটি উত্পাদন ত্রুটি থেকে ক্লান্তি ক্ষতি বিকাশ, এই পুনরাবৃত্তি স্পন্দন প্রায়ই প্রক্রিয়া যা অবশেষে একটি বাঁক বা ফিটিং সংযোগ হিসাবে একটি চাপ ঘনত্ব বিন্দুতে একটি ফাটল বা ব্যর্থতার দিকে নিয়ে যায়। এই স্পন্দন-চালিত স্ট্রেস প্যাটার্নটি চাপের রেটিং সম্পর্কে পূর্ববর্তী পয়েন্টের সাথেও প্রাসঙ্গিক: একটি রেখা যা শুধুমাত্র একটি গড় চাপের চিত্রের উপর ভিত্তি করে পর্যাপ্ত প্রদর্শিত হয় তা এখনও পরিষেবার ক্ষেত্রে প্রকৃত সর্বোচ্চ নাড়ি চাপের তুলনায় কম আকারের হতে পারে। একটি নির্বাচন বা প্রতিস্থাপনের সিদ্ধান্তের সময় বিভিন্ন ইনজেক্টর লাইন বিকল্পের জন্য স্পেসিফিকেশন শীট তুলনা করার সময় এই পার্থক্যটি সনাক্ত করা দরকারী প্রসঙ্গ।
সঠিক ফুয়েল ইনজেক্টর লাইন নির্বাচন করা চাপের রেটিং, মাত্রা এবং সঠিক ইঞ্জিন সিস্টেমের সাথে জ্যামিতি বাঁকানোর উপর নির্ভর করে, শুধুমাত্র সাধারণ প্রয়োগ বিভাগ নয়।
ফুয়েল ইনজেক্টর লাইনের ধরন: বিস্তারিত তুলনা
নীচের সারণীটি প্রতিস্থাপনের সিদ্ধান্তের সাথে সবচেয়ে প্রাসঙ্গিক তিনটি কনফিগারেশনের তুলনা করে: অনমনীয় উচ্চ-চাপ ইস্পাত লাইন, নমনীয় ঢেউতোলা লাইন, এবং একটি কাস্টম CNC-বাঁকানো প্রতিস্থাপন লাইন উত্পাদিত হয় যখন একটি অফ-দ্য-শেল্ফ অংশ অনুপলব্ধ থাকে।
| মাত্রা | অনমনীয় উচ্চ-চাপ লাইন | নমনীয় ঢেউতোলা লাইন | কাস্টম সিএনসি-বেন্ট লাইন |
|---|---|---|---|
| প্রাথমিক ব্যবহার | পাম্প/রেল থেকে ইনজেক্টর উচ্চ চাপ ডেলিভারি | নিম্নচাপ সরবরাহ/রিটার্ন সার্কিট | বন্ধ OEM লাইনের জন্য সরাসরি প্রতিস্থাপন |
| সাধারণ চাপ পরিসীমা | প্রায়শই 100-250 MPa | তুলনামূলকভাবে নিম্নচাপ | মূল সিস্টেম রেটিং এর সাথে মিলে গেছে |
| উপাদান | কম খাদ ইস্পাত, তাপ-চিকিত্সা, অটোফ্রেটেজ-প্রক্রিয়াজাত | ঢেউতোলা ধাতু বা চাঙ্গা নমনীয় পাইপ | অনমনীয় লাইন হিসাবে একই ইস্পাত প্রক্রিয়া, কাস্টম বাঁক |
| নমনীয়তা | অনমনীয়, স্থির জ্যামিতি | কম্পন এবং নড়াচড়া শোষণ করতে ফ্লেক্স | অনমনীয়, একটি নির্দিষ্ট জ্যামিতিতে উত্পাদিত |
| ইনস্টলেশন নির্ভুলতা প্রয়োজন | উচ্চ, সঠিক বাঁক এবং দৈর্ঘ্য মিল প্রয়োজন | পরিমিত | উচ্চ, মূল রাউটিং পুনরুত্পাদন আবশ্যক |
| সাধারণ ব্যর্থতা পয়েন্ট | ক্লান্তি অধীনে বাঁক বা ফিটিং সংযোগ | ঢেউতোলা প্রাচীর বা crimped ফিটিং | ক্লান্তি অধীনে বাঁক বা ফিটিং সংযোগ |
ফুয়েল ইনজেক্টর লাইন বরাবর প্রতিটি পয়েন্ট ইঞ্জিন অপারেশনের সময় একই পরিমাণ চাপ অনুভব করে না। টিউবিংয়ের সোজা অংশগুলি সাধারণত চাপ-সম্পর্কিত চাপকে তাদের দৈর্ঘ্য বরাবর তুলনামূলকভাবে সমানভাবে বিতরণ করে। বাঁক বিভাগগুলি, বিপরীতভাবে, বক্ররেখার বাইরের ব্যাসার্ধে অতিরিক্ত চাপকে কেন্দ্রীভূত করে, যেহেতু টিউব প্রাচীরটি একটি সরল দৌড়ের চেয়ে একটি বাঁকে পাতলা এবং জ্যামিতিকভাবে আরও জটিল। সিলিং শঙ্কু জ্যামিতি এবং ইউনিয়ন বাদাম থেকে ক্ল্যাম্পিং বলের কারণে ফিটিং সংযোগগুলি তাদের নিজস্ব চাপ ঘনত্বের পরিচয় দেয়। নীচের হিটম্যাপ তিনটি ইঞ্জিন লোড অবস্থার অধীনে এই তিনটি পাইপ জোন জুড়ে একটি চিত্রিত আপেক্ষিক স্ট্রেস সূচক উপস্থাপন করে।
| পাইপ জোন | নিষ্ক্রিয় | আংশিক লোড | সম্পূর্ণ লোড |
|---|---|---|---|
| সোজা বিভাগ | 2 | 4 | 6 |
| বাঁক বিভাগ | 3 | 6 | 9 |
| ফিটিং সংযোগ | 3 | 5 | 8 |
হিটম্যাপ তিনটি পাইপ জোন জুড়ে নিষ্ক্রিয় থেকে সম্পূর্ণ লোডের দিকে আপেক্ষিক চাপ বৃদ্ধি দেখায়, যা উচ্চতর ইঞ্জেকশন চাপ এবং উচ্চ ইঞ্জিন লোডের সাথে সম্পর্কিত আরও ঘন ঘন ইনজেকশন ইভেন্টগুলি থেকে সরাসরি অনুসরণ করে। প্রতিটি লোড অবস্থার মধ্যে, বাঁক বিভাগটি ধারাবাহিকভাবে সোজা অংশের তুলনায় একটি উচ্চ আপেক্ষিক স্ট্রেস সূচক দেখায়, এটি ব্যাখ্যা করে যে কেন বেন্ড জ্যামিতি এবং বাঁক ব্যাসার্ধকে আনুষঙ্গিক রাউটিং পছন্দের পরিবর্তে গুরুত্বপূর্ণ ডিজাইনের বিবরণ হিসাবে বিবেচনা করা হয়। ফিটিং সংযোগগুলি সরল অংশগুলির তুলনায় উচ্চতর আপেক্ষিক চাপও দেখায়, যদিও সাধারণত এই দৃষ্টান্তমূলক তুলনাতে বাঁক বিভাগের তুলনায় কিছুটা কম, একটি থ্রেডযুক্ত সংযোগ বিন্দুতে চাপের ঘনীভূত কিন্তু স্থানীয় প্রকৃতিকে প্রতিফলিত করে। সম্পূর্ণ লোডে, তিনটি জোনই এই দৃষ্টান্তমূলক প্যাটার্নে তাদের সর্বোচ্চ মান দেখায়, উচ্চ জ্বালানী চাহিদার অধীনে প্রতিটি ইনজেকশন ইভেন্টের সময় চাপ স্পন্দন শীর্ষে যাওয়ার পূর্বের আলোচনার সাথে সামঞ্জস্যপূর্ণ। এই প্যাটার্নটি ব্যাখ্যা করতে সাহায্য করে কেন জ্বালানী ইনজেক্টর লাইনে ক্লান্তি-সম্পর্কিত ব্যর্থতাগুলি টিউবের একটি অবিচ্ছিন্ন সোজা অংশের তুলনায় বাঁক অবস্থান এবং ফিটিং সংযোগগুলিতে বেশি রিপোর্ট করা হয়। নির্মাতাদের জন্য, এটি নির্ভুল CNC নমন সরঞ্জাম ব্যবহার করার ন্যায্যতার অংশ যা একটি ধারালো বা অসম বাঁকের পরিবর্তে একটি সামঞ্জস্যপূর্ণ, ধীরে ধীরে বাঁক ব্যাসার্ধ তৈরি করতে পারে যা সেই সময়ে চাপকে আরও ঘনীভূত করবে। একটি প্রতিস্থাপনের কর্মশালাগুলির জন্য, এই প্যাটার্নটি একটি বাস্তব অনুস্মারক যা একটি লাইন এখনও পরিষেবাযোগ্য বলে ধরে নেওয়ার আগে পৃষ্ঠের ক্ষতি, ক্ষয়, বা পূর্ববর্তী অতিরিক্ত শক্ত হওয়ার কোনও চিহ্নের জন্য বাঁক অঞ্চল এবং ফিটিং সংযোগগুলি ঘনিষ্ঠভাবে পরিদর্শন করার জন্য একটি বাস্তব অনুস্মারক৷ এটি আরও শক্তিশালী করে যে কেন একটি প্রতিস্থাপনের সময় একটি তীক্ষ্ণ বা শক্ত বাঁক ব্যবহার করার পরিবর্তে একটি প্রতিস্থাপন লাইনের মূল বেন্ডের জ্যামিতি পুনরুত্পাদন করা উচিত, যেহেতু বাঁক ব্যাসার্ধ পরিবর্তন করা এখানে দেখানো স্ট্রেস ঘনত্বের প্যাটার্নকে পরিবর্তন করতে পারে। এই হিটম্যাপটিকে কোনো নির্দিষ্ট ইঞ্জিনের জন্য পরিমাপিত ফলাফলের পরিবর্তে একটি উদাহরণমূলক প্রকৌশল প্যাটার্ন হিসাবে বিবেচনা করা, কর্মশালা এবং সরঞ্জাম অপারেটররা এখনও নিয়মিত রক্ষণাবেক্ষণের সময় পরিদর্শন পয়েন্টগুলিকে অগ্রাধিকার দিতে সাধারণ জোন-বাই-জোন সম্পর্ক ব্যবহার করতে পারে।
বাঁক বিভাগ এবং ফিটিং সংযোগগুলি ধারাবাহিকভাবে সোজা অংশগুলির তুলনায় বেশি চাপ বহন করে, যে কারণে প্রতিস্থাপন লাইনগুলি একটি ক্ষেত্র-সংশোধিত শর্টকাটের পরিবর্তে মূল বেন্ড জ্যামিতি পুনরুত্পাদন করা উচিত।
প্রতিস্থাপন এবং রক্ষণাবেক্ষণ নির্দেশিকা: কীভাবে নিরাপদে ফুয়েল ইনজেক্টর লাইন প্রতিস্থাপন করবেন
নিম্নলিখিত ক্রম একটি জ্বালানী ইনজেক্টর লাইন প্রতিস্থাপন জন্য সাধারণ প্রক্রিয়া রূপরেখা. কাজ শুরু করার আগে নির্দিষ্ট ইঞ্জিন বা সরঞ্জাম প্রস্তুতকারকের পরিষেবা ডকুমেন্টেশনের বিরুদ্ধে সঠিক পদক্ষেপ, টর্কের মান এবং চাপ-ত্রাণ পদ্ধতিগুলি সর্বদা নিশ্চিত করা উচিত।
- OEM রেফারেন্স বা পরিষেবা ম্যানুয়ালের বিপরীতে চাপ রেটিং, ব্যাস, দৈর্ঘ্য এবং বাঁক জ্যামিতি সহ সঠিক প্রতিস্থাপন লাইন স্পেসিফিকেশন নিশ্চিত করুন।
- কোনো উচ্চ-চাপ লাইন সংযোগ বিচ্ছিন্ন করার আগে ইঞ্জিন প্রস্তুতকারকের নির্দিষ্ট পদ্ধতি অনুসরণ করে অবশিষ্ট জ্বালানী সিস্টেমের চাপ উপশম করুন।
- জ্বালানী সিস্টেমের কাছাকাছি কাজ করার আগে সাধারণ সতর্কতা হিসাবে ব্যাটারি সংযোগ বিচ্ছিন্ন করুন বা বৈদ্যুতিক সিস্টেমকে আলাদা করুন।
- পাম্প/রেল প্রান্তে এবং ইনজেক্টর প্রান্তের উভয় প্রান্তে ইউনিয়ন বাদামগুলি আলগা করুন এবং সরান সঠিক আকারের ফ্লেয়ার-নাট বা কাক-ফুট রেঞ্চ ব্যবহার করে ফিটিংগুলিকে গোল করা এড়াতে।
- পুরানো লাইনটিকে সংলগ্ন উপাদানগুলির বিরুদ্ধে জোর না করে সাবধানে প্রত্যাহার করুন, এর আসল রাউটিং এবং বাঁক অভিযোজন লক্ষ্য করুন৷
- নতুন লাইন ইনস্টল করার আগে ক্ষতির জন্য ইনজেক্টর এবং পাম্প/রেল পোর্ট উভয়েই সিলিং শঙ্কু পৃষ্ঠগুলি পরিদর্শন করুন।
- ক্রস-থ্রেডিং এড়াতে ইউনিয়ন বাদাম থ্রেড করার আগে সিলিং শঙ্কুগুলিকে চৌকোভাবে সারিবদ্ধ করে প্রথমে হাত দিয়ে নতুন লাইনটি স্থাপন করুন।
- প্রতিটি ইউনিয়ন বাদামকে ইঞ্জিন বা লাইন প্রস্তুতকারকের দ্বারা নির্দিষ্ট করা মান অনুযায়ী টর্ক করুন, আন্ডার-টাইটেনিং এবং ওভার-টাইনিং উভয়ই এড়িয়ে যান।
- ব্যাটারি পুনরায় সংযোগ করুন এবং জ্বালানী সিস্টেমে পুনরায় চাপ দেওয়ার জন্য প্রস্তুতকারকের নির্দিষ্ট শুরুর পদ্ধতি অনুসরণ করুন।
- ইঞ্জিনটি নিষ্ক্রিয় অবস্থায় চালু করুন এবং যানবাহন বা সরঞ্জামগুলিকে স্বাভাবিক অপারেশনে ফিরিয়ে আনার আগে জ্বালানী নিষ্কাশনের জন্য প্রতিটি নতুন সংযোগটি দৃশ্যত পরীক্ষা করুন।
- অল্প সময়ের পর প্রতিটি ফিটিংয়ে টর্ক পুনরায় পরীক্ষা করুন, যেহেতু প্রাথমিক থার্মাল সাইকেল চালানোর জন্য কখনও কখনও ফলো-আপ চেকের প্রয়োজন হতে পারে।
মূল সরঞ্জামের জ্যামিতির সাথে মেলে এমন একটি প্রতিস্থাপন লাইন সোর্স করা প্রায়শই এই প্রক্রিয়ার সবচেয়ে কঠিন অংশ, বিশেষ করে পুরানো বা কম সাধারণ ইঞ্জিন মডেলগুলির জন্য যেখানে একটি অফ-দ্য-শেল্ফ লাইন উপলব্ধ নেই। নিংবো জিয়াতিয়ান অটোমোবাইল পাইপ কো., লিমিটেড।, 1995 সালে প্রতিষ্ঠিত পূর্বের নিংবো জিংক্সিন মেটাল প্রোডাক্ট ফ্যাক্টরির ভিত্তিতে প্রতিষ্ঠিত, একটি জ্বালানী ইনজেক্টর লাইন প্রস্তুতকারক এবং স্বয়ংচালিত পাইপ ফিটিং কারখানা যা ওয়ানহোউ, ঝানকি টাউন, ইয়িনঝো জেলা, নিংবো কভার, 30, 30, 2000 থেকে। প্রায় 26,000 বর্গ মিটার কারখানার মেঝে স্থান সহ বর্গ মিটার। কোম্পানির উৎপাদন সেটআপের মধ্যে রয়েছে দশটি সিএনসি সম্পূর্ণ স্বয়ংক্রিয় পাইপ বাঁকানোর মেশিন, বড় আকারের ব্রেজিং ফার্নেস অ্যাসেম্বলি লাইন, হাইড্রোলিক অভ্যন্তরীণ গঠনের সরঞ্জাম, একটি 800-টন হাইড্রোলিক ওয়াটার এক্সপেনশন মেশিন, স্বয়ংক্রিয় লেজার ওয়েল্ডার, ওয়েল্ডিং রোবট এবং বৃহৎ মাপের মেশিনিং সেন্টার, যা একটি অভ্যন্তরীণ গবেষণাগার এবং পরীক্ষাগার দ্বারা সমর্থিত। এই ধরনের CNC বাঁকানো এবং গঠন করার ক্ষমতা একটি ফুয়েল ইনজেক্টর পাইপ সরবরাহকারীকে একটি নির্দিষ্ট ইঞ্জিনের ত্রিমাত্রিক রাউটিং সঠিকভাবে পুনরুত্পাদন করতে দেয়, যা সরাসরি প্রাসঙ্গিক যখন একটি প্রতিস্থাপন লাইনকে সাধারণ সরল দৈর্ঘ্য থেকে অভিযোজিত হওয়ার পরিবর্তে মূল বাঁকের জ্যামিতির সাথে মেলে। ফ্লিট অপারেটর, ওয়ার্কশপ, এবং সরঞ্জাম প্রস্তুতকারকদের জন্য যারা ভলিউমে প্রতিস্থাপন লাইন সোর্স করছে, একটি প্রতিষ্ঠিত স্বয়ংচালিত পাইপ প্রস্তুতকারক বা পাইকারের সাথে কাজ করা পুনরাবৃত্তি অর্ডার জুড়ে সামঞ্জস্যপূর্ণ মাত্রিক নির্ভুলতা নিশ্চিত করতে সহায়তা করতে পারে।
একটি নিরাপদ ফুয়েল ইনজেক্টর লাইন প্রতিস্থাপন নির্ভর করে প্রথমে সিস্টেমের চাপ উপশম করা, সঠিক মূল স্পেসিফিকেশনের সাথে মেলে এবং প্রতিটি সংযোগকে প্রস্তুতকারকের নির্দিষ্ট মানের সাথে টর্ক করার উপর।
Fuel Injector Line Replacement সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
ফুয়েল ইনজেক্টর লাইন প্রতিস্থাপনের সঠিক পদ্ধতি কি?প্রতিস্থাপন a fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
একটি ইনজেক্টর লাইন অপসারণ করার আগে আমার কি জ্বালানী সিস্টেমের চাপ উপশম করতে হবে?হ্যাঁ, ইঞ্জিন বন্ধ হয়ে যাওয়ার পরেও একটি উচ্চ-চাপের জ্বালানী সিস্টেমে অবশিষ্ট চাপ থাকতে পারে, তাই কোনো ইনজেক্টর লাইন সংযোগ বিচ্ছিন্ন করার আগে প্রস্তুতকারকের নির্দিষ্ট চাপ-ত্রাণ পদ্ধতি অনুসরণ করা একটি মানক সতর্কতা। সাধারণ রেল এবং অনুরূপ উচ্চ-চাপ জ্বালানী সিস্টেমের সাথে জড়িত চাপের কারণে এই পদক্ষেপটি এড়িয়ে যাওয়া নিরাপত্তা ঝুঁকি তৈরি করতে পারে। |
ইনস্টলেশনের সময় জ্বালানী ইনজেক্টর লাইন বাঁকানো বা পুনরায় আকার দেওয়া যায়?ফুয়েল ইনজেক্টর লাইনগুলি ইঞ্জিনিয়ার করা হয় এবং একটি নির্দিষ্ট জ্যামিতিতে CNC- বাঁকানো হয় এবং ইনস্টলেশনের সময় একটি লাইনকে পুনরায় আকার দেওয়া বা জোর করে চাপের ঘনত্ব বা পৃষ্ঠের ক্ষতির প্রবর্তন করতে পারে যা মূল নকশায় বিবেচনা করা হয়নি। যদি একটি প্রতিস্থাপন লাইন প্রয়োজনীয় রাউটিং এর সাথে মেলে না, তাহলে একটি বিদ্যমান লাইনকে ক্ষেত্র-সংশোধন করার পরিবর্তে একটি সঠিকভাবে বাঁকানো প্রতিস্থাপন সোর্স করা সাধারণত আরও নির্ভরযোগ্য পদ্ধতি। |
একটি নতুন জ্বালানী ইনজেক্টর লাইন ইনস্টল করার সময় কোন টর্ক ব্যবহার করা উচিত?ইনজেক্টর লাইন ইউনিয়ন বাদামের জন্য টর্কের মান ফিটিং আকার, থ্রেডের ধরন এবং ইঞ্জিন প্রস্তুতকারকের স্পেসিফিকেশন দ্বারা পরিবর্তিত হয়, তাই প্রযোজ্য পরিষেবা ম্যানুয়াল বা প্রস্তুতকারকের টর্ক চার্টটি সাধারণ অনুমানের পরিবর্তে সঠিক চিত্রের জন্য ব্যবহার করা উচিত। আন্ডার-টাইটেনিং এবং ওভার-টাইনিং উভয়ই নির্ভরযোগ্যতার সমস্যা তৈরি করতে পারে, এই কারণেই নির্দিষ্ট টর্ক মানকে প্রতিস্থাপন প্রক্রিয়ার একটি গুরুত্বপূর্ণ পদক্ষেপ হিসাবে বিবেচনা করা হয়। |
একটি জ্বালানী ইনজেক্টর লাইন মেরামত করার পরিবর্তে প্রতিস্থাপন করা প্রয়োজন হলে আমি কিভাবে জানব?একটি বাঁক বা ফিটিং সংযোগের চারপাশে দৃশ্যমান ক্র্যাকিং, ক্ষয়, বিকৃতি, বা জ্বালানীর ক্ষরণ সাধারণ সূচক যে একটি লাইন মেরামত না করে প্রতিস্থাপন করা উচিত, যেহেতু এই লাইনগুলি ক্রমাগত উচ্চ-চাপ সাইক্লিংয়ের অধীনে কাজ করে যে মেরামতের পদ্ধতিগুলি সাধারণত নির্ভরযোগ্যভাবে সহ্য করার জন্য ডিজাইন করা হয় না। স্ট্রেস কনসেনট্রেশন পয়েন্টের কাছাকাছি ক্ষতি দেখানো যেকোন লাইন যেমন একটি বাঁক বা ফিটিং সাধারণত মেরামত প্রার্থীর পরিবর্তে প্রতিস্থাপন প্রার্থী হিসাবে বিবেচিত হয়। |
একটি প্রস্তুতকারকের কাছ থেকে প্রতিস্থাপন জ্বালানী ইনজেক্টর লাইন সোর্স করার সময় একটি ওয়ার্কশপ বা পাইকারি বিক্রেতার কী দেখা উচিত?ক্রেতারা সাধারণত একটি প্রস্তুতকারকের মূল বেন্ড জ্যামিতি এবং চাপের রেটিং এর সাথে সঠিকভাবে মেলে উৎপাদন ক্ষমতা এবং ফ্লিট বা মাল্টি-ইউনিট প্রয়োজনের জন্য পুনরাবৃত্তি অর্ডার জুড়ে সামঞ্জস্যতা দেখেন। একটি সরবরাহকারীর উত্পাদন সরঞ্জাম এবং গুণমান প্রক্রিয়া পর্যালোচনা করা, যেমন CNC নমন নির্ভুলতা এবং উপাদান সনাক্তকরণের অনুশীলন, চলমান সোর্সিংয়ের জন্য একটি জ্বালানী ইনজেক্টর পাইপ প্রস্তুতকারক বা পাইকার বিক্রেতার মূল্যায়নের একটি দরকারী অংশ হতে পারে। |
প্রতিস্থাপন a fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
আমাদের প্রধান পণ্য
 আমাদের সাথে যোগাযোগ করুন
+86-138 0586 3066
+৮৬-৫৭৪ ৮৮৪০ ৬৩১১
 পণ্য
- ফুয়েল ইনজেক্টর লাইন
- এক্সস্ট গ্যাস রিসার্কুলেশন (EGR) লাইন
- ইঞ্জিন তেল কুলার পায়ের পাতার মোজাবিশেষ সমাবেশ
- HVAC হিটার পায়ের পাতার মোজাবিশেষ সমাবেশ
- ট্রান্সমিশন তেল কুলার লাইন
- জ্বালানী লাইন
- কুল্যান্ট থার্মোস্ট্যাট হাউজিং
- ইঞ্জিন তেল ডিপস্টিক টিউব
- টার্বোচার্জার লাইন
- টার্বোচার্জার আপ পাইপ
- এক্সস্ট ম্যানিফোল্ড
 একটি ই-মেইল পাঠান
 মোবাইল
কপিরাইট ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. সর্বস্বত্ব সংরক্ষিত.
 চীনের প্রিমিয়াম অটোমোটিভ টিউব কারখানা
কাস্টম স্বয়ংচালিত পাইপ ফিটিং সরবরাহ
গোপনীয়তা